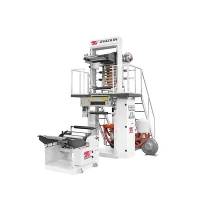
A mini-type filmblåsemaskinslår godt over vektklassen. Kompakt nok til å passe i et lite verksted eller laboratorium, kjører den fortsatt ved temperaturer over 180 grader, genererer kontinuerlig mekanisk belastning på skruer, lagre og dysekomponenter, og behandler harpikser som brytes ned, forkuller og etterlater avleiringer hvis de blir stående uten tilsyn. Forskjellen mellom en maskin som går pålitelig i et tiår og en som halter gjennom sitt andre år, kommer nesten alltid ned til kvaliteten og konsistensen på det daglige vedlikeholdet.
Denne veiledningen dekker hvert nøkkelpunkt - fra oppstartssjekklisten til slutten-av-skiftrengjøringsprosedyrer -, slik at operatører på ethvert erfaringsnivå kan holde en miniblåsefilmekstruder i gang med topp ytelse.
1. Hvorfor daglig vedlikehold er viktigere på en minimaskin
På en full-industriell ekstruder blir en liten mengde nedbrutt harpiks som klamrer seg til dyseleppen fortynnet av en smeltestrøm med høyt-volum og kan aldri forårsake en synlig defekt. På en minimaskin som kjører med 2–10 kg/t ytelse, utgjør den samme forurensningen en mye større andel av den totale smeltestrømmen. Et karbonavleiring på størrelse med en negl kan strekke en hel produksjonsserie. Et delvis blokkert dyseland skaper målebånd som ødelegger nedstrøms testing eller posefabrikasjon.
Minimaskiner brukes også ofte til FoU, fargeprøver og masterbatch-evaluering --applikasjoner der filmkonsistens er kritisk og kontaminering mellom kjøringene er uakseptabelt. Vanlig daglig vedlikehold er ikke valgfritt; det er et funksjonskrav.
2. Før-oppstartskontroller (før hver kjøring)
Kaldstart eller omstart etter en stans over natten krever en strukturert inspeksjon før den første pelleten kommer inn i beholderen.
2.1 Elektrisk og varmesystem
Bekreft alletemperatursone settpunkterer angitt riktig for harpiksen som behandles. Kjøring av en LLDPE-oppskrift på en maskin som fortsatt er innstilt på HDPE-temperaturer, vil føre til stigning eller smeltebrudd.
Tillat tilstrekkeligsuge tid- vanligvis 20–30 minutter etter at alle soner når settpunktet - før du kobler inn skrutrekkeren. Ved å skynde seg dette trinnet tvinges skruen til å presse gjennom delvis smeltet, tyktflytende materiale og kan skjære eller avlede skruespissen.
Sjekk alletermoelementavlesningermot kjente grunnlinjeverdier. Et termoelement som avleser 15 grader høyere enn tilstøtende soner kan indikere et sviktende varmebånd eller en defekt sensor - som begge trenger oppmerksomhet før kjøring.
Undersøkevarmebåndklemmervisuelt. En løs klemme skaper et hot spot som lokalt bryter ned harpiks og forkorter varmebåndets levetid dramatisk.
2.2 Mekanisk inspeksjon
Roterskru manuelt(der det er tilgjengelig) eller jogg den kort med lavt turtall for å bekrefte at den svinger fritt før du bruker fullt drivmoment.
Sjekknip rulle gapog kontroller at rulleflatene er rene. Rester av filmrester fra forrige kjøring fanget i nippet vil forårsake et boblebrudd ved oppstart.
Inspisertrekk-av drivremmer eller niprullelagerfor slitasje. En knirkende nyprull på en minimaskin signaliserer ofte at et tørt lager - adresserer det før løpeturen, ikke under.
Bekreftlufttilførselsledningfor bobleoppblåsing er tilkoblet, er trykkregulatoren satt til riktig starttrykk (typisk 0,01–0,05 bar for tynn PE-film), og det indre luftrøret inne i dysdoren er uhindret.
2.3 Die og luftring
Tørk avdø leppe ansiktermed en messing- eller kobberskrape og en ren klut-fri før hver oppstart. Selv en tynn film av oksidert harpiks igjen fra forrige kjøring vil føre til striper i løpet av minutter etter start.
Sjekkdie gap konsentrisitetved hjelp av justeringsboltene. Et eksentrisk gap produserer en boble som driver til den ene siden og til slutt brytes. På en mini-dyse er justeringstoleransen stram - en kvart omdreining av én bolt kan forskyve måleren betydelig.
Sørg for atluftringsporer fri for rusk. En delvis blokkert luftringsåpning forstyrrer kjøleluftgardinen og skaper en varm sone på boblen, noe som fører til ustabil nakke.
3. Under-Kjør overvåking
Vedlikehold er ikke bare en nedstengningsaktivitet. Aktiv overvåking under produksjon forhindrer at små problemer blir maskin-stoppefeil.
3.1 Temperaturstabilitet
Kontroller alle sonetemperaturer mot settpunkt hvert 30. minutt. Akseptabelt avvik er vanligvis ±3 grader. En sone som driver mer enn 5 grader over settpunktet mens varmeren er av, indikerer enten en termoelementfeil eller en kortslutning i ledningen - begge krever umiddelbar undersøkelse. En sone som ikke kan nå settpunktet indikerer et sviktende varmebånd.
3.2 Drivstrøm og dreiemoment
Overvåkekstrudermotorens strømstyrkegjennom hele løpeturen. En gradvis økning i strømmen ved konstant skruehastighet antyder økende smelteviskositet, noe som kan indikere harpiksfuktighet, degraderingsoppbygging på skruene, eller en temperatursone som faller under settpunktet. En plutselig strømstigning antyder en hard hindring - stopp skruen umiddelbart og undersøk.
3.3 Boblegeometri
En stabil, symmetrisk boble er den klareste indikatoren på en godt-innstilt maskin. Se etter:
Bobledrift- indikerer ujevn kjøling eller eksentrisitet
Frostlinje høydevariasjon- indikerer temperaturustabilitet eller inkonsekvent harpiks-MFI
Boblesvingning- ofte forårsaket av bølger i ekstruderen, noe som kan signalisere fuktighet i matematerialet eller slitt skruegeometri
Boble kollaps nær terningen- antyder enten for høyt lufttrykk eller for lav smeltetemperatur
Ved å fange disse skiltene tidlig kan operatøren korrigere prosessen før filmruller blir ødelagt.
4. Slutt-på-Kjør avslutning og tømming
Hvordan du slår av en minifilmblåsemaskin er like viktig som hvordan du starter den. Dårlig nedleggelsespraksis er den største enkeltkilden til den brente harpiksforurensningen som plager neste oppstart.
4.1 Rensing av skruen og tønnen
Når du bytter harpiks eller avslutter en produksjonskjøring, tømmer du tønnen mens du fortsatt har prosesseringstemperatur. Bruk enkommersiell rensemiddeleller en naturlig-jomfrukvalitet av samme harpiks. Rensematerialet fortrenger farget eller fylt smelte fra skruegangene og tønneveggen, der mest nedbrytning starter.
Løp kllav skruhastighet(20–30 % av maksimum) under rensing for å la rensematerialet fungere mekanisk uten å generere overdreven skjærvarme
Fortsett rensingen til ekstrudatet er klart og jevnt - for fargeendringer på en minimaskin, dette krever vanligvis 3–5 tønnevolum med rensemateriale
La aldri farget, fylt eller varmefølsomt-harpiks (som PVC eller EVA) ligge i en varm tønne over natten. Skyll alltid til et stabilt, nøytralt materiale før avstengning
4.2 Redusere temperatur før skruestopp
Etter rensing,redusere alle tønnetemperaturer med 20–30 graderfør du stopper skruen. Dette trinnet hoppes ofte over på minimaskiner fordi det legger til 10 minutter til avslutningsrutinen -, men det betyr noe. Å stoppe skruen mens tønnen er på full prosesstemperatur, fanger en statisk smelteladning som fortsetter å motta varme uten skjærkjøling. Resultatet er en karbonisert harpiksplugg som kan kreve en hel skrue for å fjerne.
4.3 Skrue dekompresjon
Før du dreper varmeovnene,snu skruen kort(dekompresjon) for å avlaste trykket i dysehodet. Dette forhindrer at smeltet harpiks sikler ut av dysen under nedkjøling, som vil oksidere og herde på dysens overflate over natten.
5. Daglige rengjøringsprosedyrer
5.1 Die Head og Die Lip Cleaning
Dette er den viktigste daglige rengjøringsoppgaven på enhver blåst filmmaskin, og på en mini-type krever den spesiell forsiktighet fordi dysdimensjonene er små og toleransene er små.
Nødvendig verktøy:
Messing- eller kobberskrape (aldri stål - det vil skjære formoverflaten)
Myk stålbørste i messing
Spray med høy-temperatur eller parafinvoksblokk
Rene kluter som ikke loer-
Varmebestandige-hansker
Prosedyre:
Mens dysen fortsatt er varm (men under behandlingstemperatur - ca. 80–100 grader), tørk av alle ytre dyseoverflater med messingskrapen for å fjerne karboniserte avleiringer
Bruk messingtrådbørsten i en sirkulær bevegelse på leppeflatene for å løsne herdede harpiksringer
Påfør et tynt strøk med høy-frigjøringsspray eller gni dyseflaten med parafinvoks - dette forhindrer oksidasjon over natten og gjør neste oppstartsopprydding enklere
Hvis dysen må demonteres fullstendig for grundig rengjøring, følg produsentens momentsekvens når du monterer dem igjen for å forhindre forvrengning av dysen
Bruk aldri åpen flamme til å brenne avleiringer av en dyse.Varmebehandlingskomponenter uten kontrollert temperatur forårsaker vridning og skader permanent de overlappede formflatene.
5.2 Rengjøring av luftring
Fjern luftringen og inspiser alle luftspalter for blokkerte områder. Bruk en myk messingplugg eller trykkluft (lavt trykk, maks. 2–3 bar) for å fjerne eventuelle harpikspartikler eller støv fra sporene. Tørk av den indre kjegleoverflaten med en -lofri klut og inspiser for riper eller grader som kan forstyrre luftgardinen.
5.3 Nip Roll and Haul-Off-rengjøring
Filmrester, lim fra teipede filmskjøter og støv samler seg på niprulloverflater og reduserer grepets jevnhet. Rengjør gummi- eller silikon-belagte nipruller med isopropylalkohol på en lofri klut. Bruk aldri aggressive løsemidler som MEK eller aceton på gummiruller - de sveller og deformerer rulleoverflaten permanent.
Sjekkinnstilling av niprullespalteetter rengjøring, da termisk ekspansjon under drift kan endre den innstilte posisjonen litt.
5.4 Beholder og matstrupe
Tøm og tørk av beholderen på slutten av hvert skift hvis du bytter materiale. Rester av pellets som er igjen i beholderen absorberer fuktighet over natten, spesielt i fuktig klima. Hygroskopiske materialer som nylon, PET eller EVA må lagres i forseglede, uttørkede beholdere mellom kjøringene - må aldri stå åpne i beholderen.
Rengjørfeed hals kjølevann passasjeutsalgssted ukentlig. Blokkering her øker temperaturen i matesonen, får pellets til å feste seg sammen (brodannelse) og utsulter skruen -, en vanlig, men ofte feildiagnostisert årsak til utgangsinkonsekvens på minimaskiner.
6. Ukentlige og periodiske vedlikeholdsoppgaver
Selv om de ikke er strengt daglige, utgjør disse oppgavene ryggraden i en komplett plan for forebyggende vedlikehold og er oppført her for referanse.
| Oppgave | Hyppighet | Notater |
|---|---|---|
| Skrue og tønnesjekk | Hver måned eller hver 200. time | Se etter slitasje på skruene og riper på tønnen |
| Motstandskontroll for varmebånd | Hver måned | Hvis avlesningen er mer enn 10 % over eller under spesifikasjonen, vil den sannsynligvis brytes snart |
| Kontroll av girkassens oljenivå | Hver uke | Bruk kun giroljetypen som produsenten sier du skal bruke |
| Kvalitetskontroll av kjølevann | Hver uke | Mineralopphopning inne i kjølekanalene gjør varmeoverføringen verre |
| Kalibreringssjekk av termoelement | Hver tredje måned | Hvis den driver med ±5 grader eller mer, må du bytte den ut |
| Kontroll av sentrering av luftring | Hver måned | Sjekk den på nytt etter at du har fjernet eller sett den tilbake- |
| Kontroll av drivremmens spenning | Hver måned | Et løst belte vil skli under en tung belastning og deretter føre til at trekkhastigheten endres |
7. Feilsøking av vanlige daglige problemer
| Symptom | Sannsynlig årsak | Første aksjon |
|---|---|---|
| Svarte flekker i film | Karbonisert harpiks i dyse eller skrue | Rens grundig; inspiser ansiktet |
| Filmmålerbånd | Blokkert luftringspor eller eksentrisitet | Ren luft ring; re-sentrere mellomrom |
| Boble ustabilitet / veving | Skruen stiger eller ujevn kjøling | Sjekk fôrfuktigheten; inspiser luftringen |
| Høy motorstrøm | Oppbygging av harpiksnedbrytning eller kald sone | Sjekk alle temperatursoner; rense |
| Streker i film | Leppeforurensning eller termoelementfeil | Ren dør leppe; verifisere sonetemperaturer |
| Nipprull-glidmerker | Forurenset eller slitt rulleoverflate | Rengjør eller bytt ut ruller |
8. Operatørvaner som forlenger maskinens levetid
Tekniske prosedyrer betyr noe, men operatøratferd betyr like mye. Følgende vaner skiller konsekvent-ytende maskiner fra kronisk trøblete maskiner:
Logg hver kjøring- registrerer harpikskvalitet, temperaturinnstillinger, skruhastighet, utgangshastighet og eventuelle unormaliteter. Mønstre i loggen forutsier ofte feil dager før de oppstår.
Tving aldri frem en kaldstart- respekter alltid kravet om bløtlegging- før du kobler inn skrutrekkeren.
Håndter små lekkasjer umiddelbart- en mindre smeltelekkasje ved en dysebolt er en fem--minutters fiksering på stedet; igjen over natten, blir det en to-timers opprydding og en skiftet pakning.
Oppbevar reservedeler på hyllen- varmebånd, termoelementer og nip-rullhylser for en minimaskin er rimelige sammenlignet med produksjonsstans. Å løpe uten reservedeler er en falsk økonomi.
Tren hver operatør på samme måte- maskinvariabilitet introdusert av inkonsekvent operatørpraksis er den vanligste kilden til uforklarlige defekter på miniblåste filmlinjer.
Konklusjon
Daglig rengjøring og vedlikehold av en minifilmblåsemaskin er ikke en byrde - det er grunnlaget for jevn filmkvalitet og lang levetid for utstyret. En strukturert inspeksjon før-oppstart, aktiv overvåking under produksjon, en disiplinert avstengings- og renserutine og grundig-avslutt-skiftrengjøring gir ikke mer enn 30–45 minutter til arbeidsdagen. Denne investeringen gir utbytte i færre avviste ruller, redusert nedetid, lavere forbruk av-reservedeler og en maskin som fortsatt er i stand til å produsere film av forskningskvalitet-år etter installasjon.