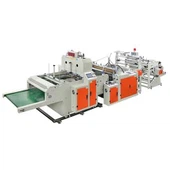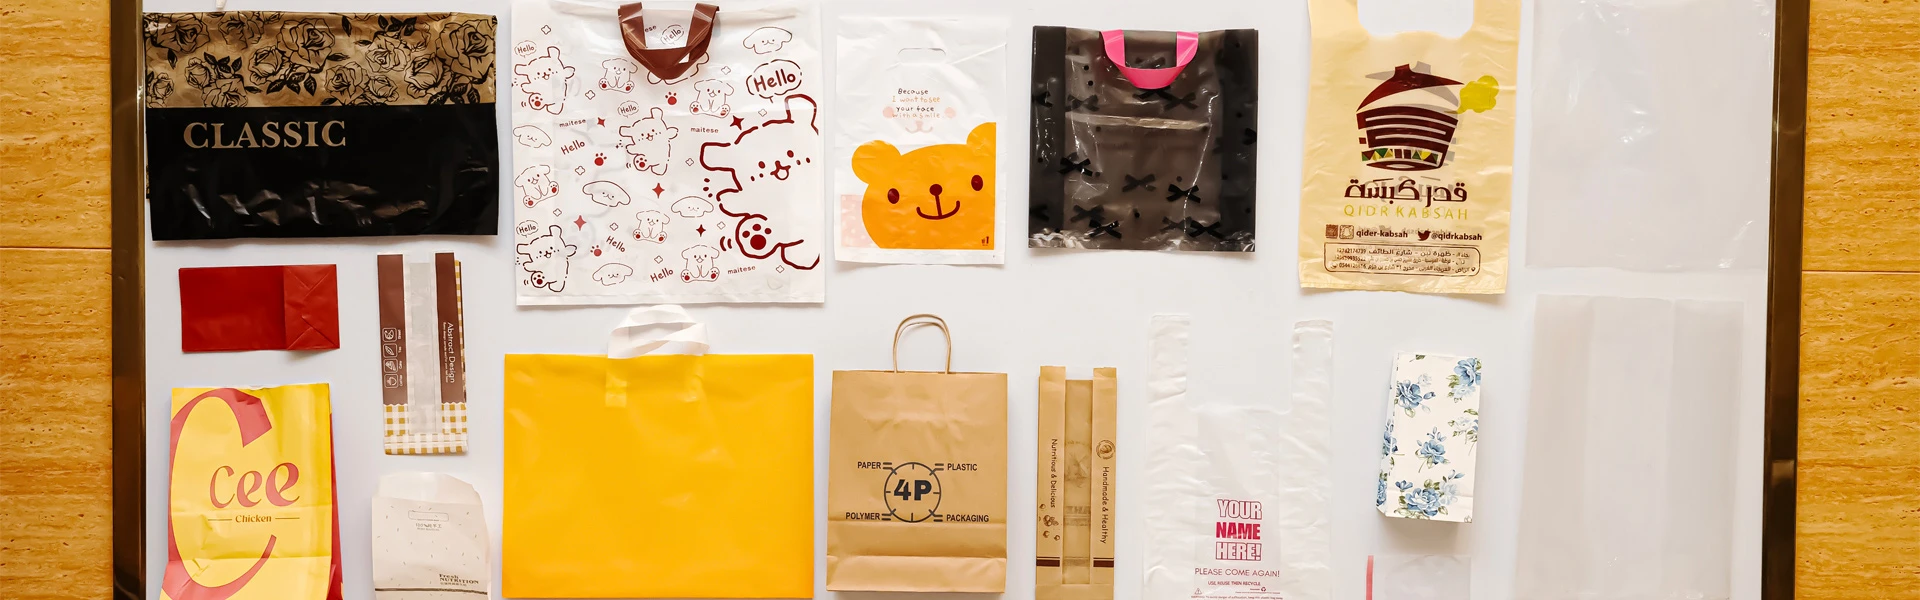
Fire-forseglede poser inneholdt kaffebønner, tørket mat, maskinvare og medisinsk utstyr. De ser enkle ut – en flat pose med klare forseglinger på alle fire kanter – men hver lekkasjesikker pose du har kommer fra en-prosess med høy hastighet med å balansere varme, trykk og tid.
Det enkle svaret er at fire-forseglingslinjer kontrollerer tre ting ved hvert forseglingsøyeblikk – temperatur, trykk og oppholdstid – mens servo-drevet filmhåndtering holder spenningen og forseglingsposisjonen stabil. Massen er bygget på inneslutningsstasjonen og ble ikke funnet ved sluttkontroll.
Innsatsene er reelle. Fleksibel emballasje er et av de største og raskest voksende-emballasjesegmentene. Markedsforskere som Smithers har sett jevn etterspørsel. The Flexible Packaging Association (FPA) sier fleksibel emballasje har alltid vært en av de beste amerikanske emballasjetransportene i USA. DeFour Side Seal Bag Machinegjør flat film til ferdige poser om gangen.
Følg filmen: fra rull til ferdig pose
Hver fire-forseglingslinje fungerer på den samme tynne-filmbanen, med masse som starter med det første trinnet:
Slapp av.Filmrullen utløses av en bremse eller servo-kontrollert avvikling for å opprettholde spenningsstabilitet. Løse filmrynker. Tett film strekker og forvrenger trykket.
Forming.Flatnett bretter eller styrer til posebredde. Feiljustering her skaper en ujevn forsegling.
Langsgående forsegling.To oppvarmede ruller eller strimler forsegler banens løpende kanter.
Tverrsnitt.En roterende eller frem- og tilbakegående kjeveforsegling skjærer gjennom spindelvevene og skjærer gjennom hver pose – stedet bestemmer lengden og bredden på posen.
Leveranse.Ferdig poseantall stablet.
De fleste kvalitetsproblemer kommer fra trinn 2–4. Resten av denne veiledningen forklarer hvordan du kontrollerer hvert nettsted for å stabilisere produksjonen ved 50–150 poser per minutt. En godt-innstiltFour Side Seal Bag Machinesikrer at disse trinnene går i harmoni.
Forseglingskvalitet er en trekant: temperatur, trykk, oppholdstid
Varmforsegling er en balanse mellom tre aspekter, og hver-høyhastighetsmaskin er faktisk et system som holder varmeforseglingen stabil:
Temperatur.Forseglede kjever må nå smelteområdet til filmen – vanlige polyolefinfilmer er typisk 130–180 grader – uten å overopphete de omkringliggende banene. For kaldt, forseglingen knekker. For varmt og filmen tynner og svekkes ved forseglingslinjen.
Trykk.Kjeven må holde de to filmlagene tett sammen for å binde dem. Utilstrekkelig trykk kan forårsake luftlommer og dårlig tetting.
Oppholdstid.Filmen må holdes under varme og trykk lenge nok til å feste seg sammen – målt på ett-tiendedels sekund.
Selstyrkemål er ikke en gjetning. Industrien bruker standardtester for å kontrollere tetningsytelsen, spesielt ASTM F88, som måler kraften som trengs for å åpne tetningsskjøten. DeFour Side Seal Bag Machineholder kjevens temperatur innenfor ±2 grader og holder kjeven rett, noe som lar forseglingen passere pose etter pose. Driftende maskiner gjør det ikke.
Finneforsegling eller overlappsforsegling: mønsteret endrer posen
Det er to typer langsgående forseglingsmetoder som er vanlige i fire-forseglingsmaskiner:
Finnforsegling.Kantene på filmen er sammenføyd inne i posen for å danne en smal finne. Finnene er mer lufttette og egner seg for barrierefilmer og tyngre gjenstander.
Overlappsforsegling.Kantene på en film overlapper kantene på en annen og er forseglet flatt. Den gir en jevnere finish og enklere verktøy, vanlig i lettere detaljemballasje.
Vekten, filmtypen og holdbarheten til produktet ditt må avgjøre hvilken stil som er passende. I begge tilfeller avhenger kvaliteten av en stabil forseglingsbredde, uten kanallekkasjer ved langsgående og tverrforseglinger – en vanlig svakhet, men håndtert rent og på en godt-timet måte av kjevelinjen. DinFour Side Seal Bag Machinebør støtte begge mønstrene for å gi deg fleksibilitet.
Presisjonslaget: servoer, registrering og spenningskontroll
Konsekvent tetting avhenger av stabil membranbevegelse. Det er tre systemer som gjør dette:
Servo-drevne trekkvalsererstatte mekanisk girkasse og kan kontrollere poselengde opptil ±1 mm på moderne servolinjer og 3–5 mm på eldre mekaniske maskiner.
Fotoelektrisk registreringleser utskriftsmerket på filmen og justerer trekklengden for å fokusere utskriften på hver pose. Et mønster som avviker fra midten kan få en god forsegling til å se dårlig ut.
Spenningskontroll med lukket sløyfemellom avvikling, forsegling og kutting hindrer nettet i å strekke seg og trekke seg sammen – forskjellen mellom en profesjonell flat-pakke og en bølgepose-.
Disse systemene fungerer bare hvis de er installert på maskiner under strenge produksjonsprosesser. Når du sjekker leverandører, se på sertifikater som ISO 9001:2015 og CE. Disse viser kvalitetsstyring og sikkerhetsoverholdelse – et godt tegn på hvor godtFour Side Seal Bag Machineselv ble bygget.
Hva "høy kvalitet" egentlig betyr - og hvordan måle det
Kjøpere snakker om kvalitet; produksjonen måler det. Dette er de samme kontrollene som kundene dine bruker:
|
Metrisk |
Typisk krav |
Testmetode |
|
Tetningsstyrke |
Ingen avskalling under spesifisert kraft |
ASTM F88 |
|
Lekkasjemotstand |
Ingen nålehull under lufttrykk |
Lekkasje / sprengningstest |
|
Toleranse for poselengde |
±1–2 mm på repeterbare servolinjer |
Dimensjonssjekk |
|
Forseglingsbredde konsistens |
Ensartet over hele posens bredde |
Visuell / skyvelære sjekk |
|
Skriv ut registrering |
Merk sentrert innenfor ±1 mm |
Registreringssjekk |
Materielle saker: Match maskinen til filmen din
Ikke alle filmer er forseglet på samme måte. Polyetylen med lav tetthet (LDPE) og polyetylen med høy tetthet (HDPE) forsegler ved lave temperaturer. BOPP og laminære barrierefilmer krever høyere varme og trenger vanligvis et ikke-heftende kjevebelegg. Komposterbare filmer har smale behandlingsområder og trenger streng kontroll. Før du velger maskin, oppgi hvilken type film du faktisk kjører – tykkelse, lag og forsegling – og kontroller at maskinens varmesystem, kjevebelegg og temperaturområde dekker den. En vanlig og kostbar feil er å kjøpe enFour Side Seal Bag Machinefor en film og bruke den til en annen.
Vedlikehold holder kvaliteten fra å drive
Forseglingskvaliteten synker sakte, så plutselig. To vaner stopper det:
Daglig rutine:Rengjør tetningsbakkene og se etter slitasje på det anti-klebende laget. Slitte belegg kan føre til vedheft, flekker og ujevne forseglinger.
Med jevne mellomrom:Kalibrer temperatursensorer for å måle dem, kontroller kjevejusteringen og kontroller posens lengde i henhold til hoveddimensjonene.
En enkel logg – temperaturavlesninger, kjeveforhold og avvisningstall per skift – endrer vedlikehold fra gjetting til kontroll. Et godt-vedlikeholdtFour Side Seal Bag Machinevil konsekvent levere-utdata av høy kvalitet.
Sjekkliste for rask evaluering
|
# |
Sjekke |
Hvorfor det betyr noe |
|
1 |
Temperaturkontroll ved kjeven |
Kjerne av tetningskvalitet |
|
2 |
Servo eller mekanisk drift |
Poselengde konsistens |
|
3 |
Filmtypekompatibilitet |
Må matche materialene dine |
|
4 |
Forseglingsmønstre tilgjengelig |
Finne / overlapp passer til sekken din |
|
5 |
Registreringssystem |
Utskriftssentrering |
|
6 |
Hastighetsområde vs kravet ditt |
Utnyttelse og tilbakebetaling |
|
7 |
Sertifikater (ISO 9001:2015, CE) |
Bygg-proxy-kvalitet |
|
8 |
Etter-salg: opplæring, reservedeler, respons |
Lang-oppetid |
FAQ
Hva er en fire-veske, og hvordan er den forskjellig fra en tre-sidet bag?
Fire-forseglede poser er flate poser forseglet på alle fire kanter. De er vanligvis dannet av en brettet eller dobbel bane langs sidene og i begge ender. En tre-forseglingspose lar den ene kanten være åpen for fylling. Fire-poser er vanlige for porsjonspakker, kaffe, snacks og maskinvare, siden hver kant er forseglet ren og pakket flatt.
Hvilke filmer kan en maskin med fire-forseglinger håndtere?
De fleste maskiner kan håndtere polyetylen (LDPE/HDPE), polypropylen (PP/BOPP) og vanlige laminerte filmer. Høy-modeller legger til høy barriere og komposterbar film. Nøkkelfaktorene er filmens termiske konvolutt, maskinens temperaturområde og kjevebelegget. Sjekk disse mot din faktiske film før du bestiller.
Hvor raskt fungerer en fire-sealer?
Inngangsmaskiner- produserer 50–80 poser per minutt. Høyhastighets servolinjer når 120 til 150 poser per minutt, avhengig av posestørrelse og film. Hastighet betyr mindre enn prosentandelen av poser av god-kvalitet. En treg maskin med 1 % feilrate er vanligvis bedre enn en rask maskin med 5 % feilrate.
Konklusjon
Kun når temperatur, trykk og oppholdstid er balansert, og når spenning, registrering og vedlikehold av filmen er kontrollert, kan kvaliteten påFour Side Seal Bag Machinevære garantert. Velg en maskin bygget med servopresisjon, tilpasset filmen din og støttet av en tydelig kvalitetsprosess. Den vil da produsere poser som består de samme testene dine kunder vil kjøre.