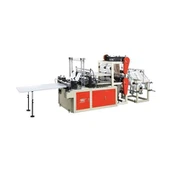
Supermarkeder bruker plastposer i et alarmerende tempo. En mellomstor-butikkkjede kan bruke mer enn en million poser i uken i alle sine butikker. Produsentene som leverer disse posene jobber under konstant press. Fortjenestemarginene er lave. Leveringstidene er strenge. Nedetidsperioden innebar ikke bare tap av tid, men også tap av kontrakter. Supermarked bag produksjonsmaskinModeller er ikke bare ineffektive, de kan ikke kjøre fort nok. Det er ikke et godt forretningsvalg.
Denne artikkelen introduserer ingeniør- og driftsmetoden for å gjøre modernesupermarked bag produksjonsmaskinsystemer kjører kontinuerlig med en hastighet på 400 enheter per minutt. Den må også opprettholde lav dimensjonsnøyaktighet, tetningsstyrke og materialtap.
Rammeverk kontinuerlig drift
Servo-drevne bevegelsessystemer erstatter mekaniske kamre
Vintage bagmakere brukte mekaniske kamsystemer for forsegling, kutting og folding. Disse systemene fungerte bra, men med klare begrensninger. Med hvert produktbytte justerer du kameraet manuelt. Etter hvert som kamerafølgere svinner, blir tiden også mindre. Over tid gjorde dette utskriftskvaliteten dårligere og dårligere.
Ny maskin dreier nesten utelukkende mot servo-drevne design. Hver hovedstasjon-en filmmater, forseglingsstang, en kutter, en foldemaskin og posestabler-har sin egen servomotor. Sentral bevegelseskontroller koordinerer alt dette. Dette eliminerer den mekaniske forbindelsen mellom stasjoner. Den lar deg også endre tidsinnstillinger digitalt på sekunder. Du trenger ikke å rekonfigurere ting for hånd.
Forskning i IEEE Transactions in Industrial Informatics viser at servo-baserte pakkemaskiner oppnådde 99,2 % mekanisk tilgjengelighet over 30 påfølgende dager med drift. Kamdrevne maskiner er bare 94,5 %. Denne forskjellen-nesten 5 prosentpoeng-betyr tusenvis flere poser per skift (IEEE, 2021).
Så dårlig pålitelighet er ikke bra for veskeprodusenter i supermarkeder. Den avgjør om du vil møte eller gå glipp av en ukentlig levering til butikkens distribusjonssenter.

Konstant materiallevering via Flying Connection
Det største problemet med rygg-til-ryggsekker er å rulle. En standard dagligvareposer rullet i polymerfilm kan vare 20 til 45 minutter på full hastighet. Når rullingen er over, stopper maskinen enten eller, hvis den har riktig system, gjør en flygende spleis.
Når løperullen er nesten tom, finner flyskjøtesystemet den. Det satte fart på et nytt kast for å matche hastigheten. Deretter teiper du endene av de gamle rullene til begynnelsen av de nye. Hele prosessen bremser ikke nettverket eller stopper utdata. På maskiner uten denne funksjonen kreves det en nedetid på 3 til 7 minutter for hvert rulleskifte. Det tilsvarer 40 til 90 minutter med tapt produksjon på et enkelt skift.
I sine tekniske retningslinjer for emballasjematerialeeffektivitet uttaler FNs mat- og landbruksorganisasjon (FAO) at automatiske skjøtesystemer reduserer materialavfallet med omtrent 2,5 %. De kan også forbedre den generelle effektiviteten til utstyr betydelig under massekonverteringsoperasjoner (FAO, 2022).
Automatisert rullelasting og nettråding
I tillegg til skjøting, er det å sette en ny rull med film på utløserstativet en annen måte å senke farten på. En hel rull med matposer veier mellom 800 og 1200 kilo. Manuell lasting og lossing krever en gaffeltruck, to arbeidere og en nedetid på 10 til 15 minutter.
Nysupermarked bag produksjonsmaskinsystemene har en elektrisk spreder og et hydraulisk eller pneumatisk chucksystem. De kan fjerne nye ruller direkte fra matetransportøren. Når sømmen er fullført, starter operatøren en automatisk trådsekvens. Denne vil bli forseglet gjennom maskinens danserulle, sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar sammenleggbar kjede med belte-drevet kjede. Du trenger ikke å trekke med hendene. Dette reduserer trådbehandlingstiden fra 15 minutter til mindre enn 3 minutter. Det eliminerer også risikoen for skade på arbeidere når de trekker et nett gjennom en maskin som er produksjonsspenning.
Varmehåndtering under vedvarende belastning
Heat Seal Bar kjøling og temperaturstabilitet
Dagligvareposer i plast forsegles med varme. Hver forseglingssyklus krever en forseglingsstang på 160-200 grader. Han trykker på filmen og dro den tilbake. Med en hastighet på 400 poser per minutt sirkulerer forseglingen nesten syv ganger per sekund. Hvis du ikke klarer varmen godt, vil barens temperatur stige med varmen. Dette fører til over-forsegling, noe som svekker filmen ved siden av forseglingen. Ellers vil det føre til underforsegling og svak binding.
En godt-designet supermarkedsposeprodusent fikser dette med aktive kjøleforseglinger. Barens kjølekanaler inneholder temperatur-kontrollerte væsker, vanligvis vann eller en vann-glykolblanding. Dette tar overskuddsvarme mellom sykluser. Termoelementsensorer gir sanntids-tilbakemelding til temperaturkontrolleren på flere punkter på stangen. Kontrolleren endrer deretter varmerens effekt i millisekunder.
En studie publisert i Journal of Manufacturing Science and Engineering fant at i kontinuerlige termiske forseglingssystemer reduserte aktiv temperaturkontroll variasjonen i tetningsstyrke med 60 % sammenlignet med passive konveksjons-kjølte stenger. Den eliminerer også praktisk talt kaldforseglingsdefekter som oppstår i høyhastighets ukjølte systemer (ASME, 2020).
Termisk overvåking av lager og drivverk
Kontinuerlig kjøring varmes ikke bare opp i tetningsstasjonen, men også i de roterende delene av maskinen. Lager, tetningskamfølgere og kutterstativ på hoveddrivaksler vil varmes opp under stabil belastning. Hvis du ikke er forsiktig, kan overoppheting av lager skade smøreoljen. Dette akselererer slitasje og kan føre til store havarier.
Maskiner med høy-ytelse installerer temperatursensorer på viktige lagerpunkter. Når driftstemperaturen overskrider den innstilte grensen, vil kontrollsystemet avgi en alarm. I noen tilfeller bremser selve systemet produksjonen og avkjøler delene. Dette vil forhindre sammenbrudd uten behov for nedetid.
Prediktivt vedlikehold og oppetidsteknikk
Tilstandsovervåking gjennom vibrasjonsanalyse
Forskjellen mellom planlagt vedlikehold og ikke-planlagt feil er et sentralt mål for kontinuerlig produksjon. Uventede utfall av bagasjelinjen kan koste mer enn $200 i minuttet i tapt produksjon. Det fører også til leveringsforsinkelser.Supermarked bag produksjonsmaskinenhetene er designet for å fungere 24 timer i døgnet og må oppdage problemer før de oppstår.
Moderne maskiner bruker akselerometre på nøkkeldeler. Hovedsakelig lager, girkasse, servomotorer og skjæremontering. Disse sensorene registrerer konstant vibrasjonssignaler. Når lageret begynner å sprekke eller giret begynner å sprekke, endres vibrasjonsfrekvensmønsteret åpenbart. Maskinlæringsprogrammer- som er trent i normal vibrasjonsmodus kan oppdage disse endringene dager eller til og med uker før delene faktisk feiler.
Dette Den internasjonale organisasjonen for standardisering dekkes av ISO 10816. Denne standarden gir regler for evaluering av vibrasjonsalvorlighetsevaluering av industrimaskineri. Maskiner bygget for uavbrutt bruk tar vanligvis sikte på vibrasjonsnivåer under ISO 10816-sonegrensen. De varsler automatisk når en avlesning går inn i B (ISO, 2017).
Håndtering av verktøyslitasje
Kuttere og stangflater er slitte deler. En skjærekant av wolframkarbid på en høyhastighets bagprodusent må kanskje skiftes ut eller poleres etter 8 millioner til 12 millioner sykluser. Det vil si ca 2-3 uker kontinuerlig produksjon. Prediksjonssystemet venter ikke på dårlig skjærekvalitet, men beregner den totale skjæresyklusen siden siste verktøybytte. Utskifting er da planlagt innenfor den planlagte vedlikeholdstiden.
Denne metoden, sammen med statistiske prosesskontrolldata om posestørrelsenøyaktighet, lar vedlikeholdsteamet endre formen før kvaliteten begynner å synke. Dette vil ikke bare forlenge levetiden til verktøyet, men vil heller ikke produsere dårligere produkter.
Kvalitetssikring av produksjonshastighet
Inline Vision Systems
Masseproduksjon er ubrukelig dersom produksjonen ikke er i samsvar med regelverket. Manuell prøvetaking, der en pose tas til inspeksjon for hver 500. eller 1.000. enhet, fanger ikke opp tilfeldige feil som oppstår mellom inspeksjoner.
Supermarked bag produksjonsmaskinModellene har inline vision-systemer for kontinuerlig produksjon. De sjekker hver pose når den forlater skjærestasjonen. Høyhastighetskamera- fanger forseglingsområdet, håndterer avskjæringen og den totale posestørrelsen i full hastighet. Bildebehandlingsprogram sammenligner hver pose med en referansemodell. De markerer problemer som ufullstendige forseglinger, manglende håndtakskutt, størrelsesfeilgrenser eller skitne overflater.
European Committee for Standardization (CEN) Technical Specification CEN/TS 15901 omhandler automatisk optisk inspeksjon i emballasjeproduksjon. Den anbefaler 100 % online inspeksjoner av produkter hvis strukturelle feil kan utgjøre en sikkerhetsrisiko for forbrukerne. Dagligvareposer med tunge eller varme varer er et godt eksempel (CEN, 2021).
Energieffektivitet under kontinuerlig belastning
Å kjøre en maskin i flere uker i strekk krever mye energi. Høyhastighets bagproduksjonslinjer kan kjøre fra 25 til 40 kW. Energieffektivisering er derfor viktig både for miljøet og budsjettet.
Servo-drevne maskiner er naturlig nok mer effektive enn hydrauliske eller pneumatiske. De bruker strøm bare når og der de trenger det. Regenerativ servodrift fanger opp energi fra langsomme skritt, for eksempel når tetningsstangen trekkes tilbake. De sender energi tilbake til maskinens kraftsystem. I tillegg stenger reservestrømstyring uønskede deler, som varmeovner, transportbånd og lys, på kort varsel. Dette vil redusere energisvinnet i en pause.
Konklusjon
Å møte behovet for masseproduksjon handler ikke om å bygge raskere maskiner. Det krever en-systemomfattende tilnærming som tar hensyn til alle mulige flaskehalser. Disse trinnene inkluderer materialmating, varmekontroll, slitasje på deler, kvalitetskontroller og energibruk. Supermarkedbaggere oppnår stabil produksjon gjennom servo-drevet presisjon, automatisk rullehåndtering, aktiv varmestyring, prediktivt vedlikehold og online kvalitetsinspeksjon. Alt dette fungerer sammen for å holde posene flytende med en hastighet på flere hundre i minuttet, på skift og med lite hjelp. En godt-innstiltsupermarked bag produksjonsmaskinsynkroniserer alle disse systemene for å oppnå konsistent utgang samtidig som posens integritet opprettholdes på tvers av hver enhet.
Ettersom detaljhandelsforsyningskjeder fortsetter å kreve kortere ledetider og leveringstider, vil den tekniske kompleksiteten til dette utstyret være enda viktigere for kostnadene og ytelsen til fleksibel emballasjeproduksjon.
Referanser
IEEE. (2021).Servo-drevet pakkemaskineri: pålitelighets- og brukervennlighetsanalyse i kontinuerlige produksjonsmiljøer. IEEE Transactions on Industrial Informatics, 17(8), 5462-5471.
FAO (Food and Agriculture Organization of the United Nations of the United Nations) (2022).Tekniske retningslinjer for emballasjematerialeeffektivitet i detaljhandelsmatforsyningskjeden. Roma: FAO.
American Society of Mechanical Engineers (ASME) (2020).Aktiv termisk regulering i kontinuerlige termiske tetningssystemer: Påvirkning på tetningsstyrkeendringer. Journal of Manufacturing Science and Engineering, 142(11), 111004.
ISO (International Organization for Standardization 2017).ISO 10816: Mekanisk vibrasjon-Evaluering av maskinvibrasjoner ved å måle ikke-roterende deler. Genève: International Organization for Standardization.
CEN (European Committee for Standardization) (2021).CEN/TS 15901: Automatisert optisk inspeksjon i emballasjeproduksjon-krav og testmetoder. Brussel: CEN.