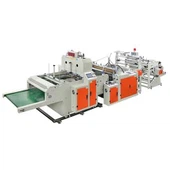
Vestposer-også kjent som T-skjortevesker eller takkeposer-forblir et ryggradsprodukt i globale dagligvarekjeder, detaljhandelsmiljøer, landbruksmarkeder og matservicebedrifter. Det trengs milliarder av enheter hvert år, noe som betyr at produktivitet direkte påvirker priser og lønnsomhet i hele forsyningskjeden. For å møte denne etterspørselen, må utstyret kunne operere med konsekvent høy gjennomstrømming uten å ofre posekvaliteten. ENdobbelkanals høyhastighets-vest plastposemaskinrepresenterer den tekniske standarden som mange store-volumprodusenter nå spesifiserer når de evaluerer produksjonsutstyr.
Den doble -kanals høyhastighets-vest-plastposeprodusenten representerer et stort fremskritt fra en enkelt-kanalsenhet som håndterer omtrent det dobbelte av to parallelle filmbaner fra samme maskinfotavtrykk på samme tid. Å forstå hvordan denne maskinen oppnår synkronisert,-høyhastighetsproduksjon avslører hvorfor den har blitt den foretrukne konfigurasjonen for produsenter av store og mellomstore-bager. For produksjonsledere som sammenligner utstyrsalternativerdobbelkanals høyhastighets-vest plastposemaskintilbyr en distinkt kombinasjon av gjennomstrømning og gulvplasseffektivitet.

Vest Veskeproduksjon Kontekst
Før du undersøker selve maskinen, introduserer vestposespesifikasjonen spesifikke krav til utformingen av støpeutstyret. Vestposen er forskjellig fra den flate vesken ved at den har to integrerte håndtak som strekker seg fra sideveggene. Håndtakene lages ved å kutte et U--formet spor fra hver side av posen under produksjonen.
Håndtakskutteren må plasseres nøyaktig i forhold til posen og kuttes i samme dybde og i samme avrundede vinkel for å forhindre riving under forbrukerbruk. Maskinen må nøyaktig kombinere disse skjermbildene over to kanaler med en hastighet på mer enn 400 poser per minutt.
Vestposer er vanligvis produsert av polyetylenfilmer-høy-polyetylen (HDPE) for maksimal styrke ved minimumsspesifikasjoner, eller polyetylen med lav-densitet (LDPE) for større fleksibilitet og trykkbarhet. Biologisk nedbrytbare alternativer, inkludert polyetylentereftalat (polymelkesyre) og polybutyratadipattereftalat (PBAT)-blandinger (butyltereftalat (butyltereftalat)-blandinger, behandles i økende grad på moderne utstyr ettersom bærekraftsregelverket styrkes.dobbelkanals høyhastighets-vest plastposemaskinmå imøtekomme dette ekspanderende spekteret av materialtyper og samtidig opprettholde produksjonshastigheter.
To-kanalarkitektur
En "dobbel kanal" i en vest-plastposemaker er når to separate poser-kanaler opererer parallelt fra en tynn-filmbane. I motsetning til en enkelt-maskin som håndterer en rekke plastposer, deler en to-high-vest-plastposeprodusent det innkommende filmnettverket i to like kanaler, hver utstyrt med sitt eget formingsverktøy.
Dette arkitektoniske valget skaper en fundamental avveining-. Hver bane kjører med omtrent samme hastighet som en lignende utformet enkelt-maskin, men med to kjørefelter samtidig, har den totale produksjonen nesten doblet seg. Bredden på maskinen ble oppskalert for å imøtekomme et bredere filmnettverk, men økningen er betydelig mindre enn arealet som trengs for å kjøre to separate enkelt-maskiner.
Synkroniseringskravet mellom kanaler er kritisk. Hvis det ene kjørefeltet er litt raskere eller langsommere enn det andre, skaper bredden på membrannettverket en ujevn fordeling av spenningen. Dette kan føre til banedrift, inkonsekvent poselengde og potensiell filmbrudd. Den doble-høyhastighets-veskeren i plastposer løser dette problemet gjennom en delt overføring som overfører bevegelse fra en felles strømkilde til begge baner, og sikrer at tetningsstengene, kutteren og håndtaket forblir synkroniserte i begge baner. A riktig konfigurertdobbelkanals høyhastighets-vest plastposemaskinopprettholder denne synkroniseringen selv under lengre produksjonskjøringer.
Trinn 1: Filmavvikling og nettfletting
Produksjonssekvensen starter ved utkikksstasjonen. Rørformede polyetylenfilmruller-individuelt produsert ved blåst filmekstrudering-er montert på avspenningsskaft. Filmen kan være forhåndstrykt med kundens varemerke eller kan holdes naturlig (gjennomsiktig eller farge-kodet med harpiks).
For en dobbel-kanals høyhastighets-vest plastposeprodusent må ekspansjonssystemet håndtere mye større ruller enn en enkelt-trådsenhet. Rullebredden er vanligvis mellom 600 mm og 1200 mm, avhengig av størrelsen på målposen, og maskinen må opprettholde en jevn banespenning gjennom hele rullen.
Sylinderspenningskontroll bruker en kombinasjon av mekanisk bremsing og sensortilbakemelding. Når filmen kommer inn i maskinen, oppdager sensoren multi-punktsspenning og justerer bremsetrykket for å opprettholde målverdien. For mye spenning strekker filmen, noe som forårsaker en endring i størrelsen på posen; for lite spenning tillater hengende og mesh-drift, og justerer de to kanalene.
Den rørformede filmen utvider røret til en flat banestruktur via en flatere, et par ruller. For to-kanaloperasjoner må denne utflatningen være helt sentrert slik at den sentrale tetningen til røret faller rett mellom de to formingskanalene. Enhver forskyvning i utflatningsprosessen går direkte til den ferdige posens geometri.
Trinn 2: Utskrift (hvis aktuelt)
Noen produksjonsoperasjoner for vestveske inkluderer kundemerke, logoer eller forskriftsinformasjon trykt på veskens overflate. Den doble-høyhastighets-vesten plastposemaskinen kan skrives ut gjennom nettbaserte flexo-utskriftsenheter integrert i maskinen, eller gjennom forhåndstrykt film som kjøpes fra en separat utskriftsoperasjon.
polyetylenfilm Flexografisk trykk står overfor spesielle utfordringer. Filmens overflateenergi bestemmer adhesjonen til blekk-HDPE-overflateenergien er spesielt lav, trenger koronabehandling eller primerbelegg for å akseptere blekk pålitelig. Når du skriver ut online av en poseprodusent, må skriveren opprettholde både blekktettheten og registreringen av dobbelt-linjeutskriften.
Ved høyere produksjonshastigheter blir registreringsnøyaktigheten-konsistensen av det trykte bildet til posens kuttelinjer-mer krevende. Selv noen få millimeter registreringsfeil på en linje med 400 sekk per minutt kan produsere en enorm mengde feilskrevet avfall på sekunder. Moderne utstyr bruker servo-kontrollerte utskriftsstasjoner med lukket-sløyfetilbakemelding for å opprettholde nøyaktigheten av registreringen gjennom en langvarig produksjonsprosess.
Trinn 3: Boksing
Den definerende egenskapen til vestlommen-det overordnede håndtaket-krever spesialisert stanseoperasjon. Når det flate membrannettverket beveger seg gjennom maskinen, går stanseverktøyet ned til det programmerte intervallet, og skjærer U--formede behandlingsåpninger fra hver side av den futuristiske posen.
Geometrispesifikasjonene til håndtaket varierer i henhold til størrelsen og bruken av posen. Supermarkedsvesker krever større håndtaksåpninger enn boutique-vesker. stanseverktøyet må opprettholde en skarp skjærekant og konsistent stansedybde over tusenvis av sykluser. Kjedelig stanseverktøy skaper grove kanter som svekker håndtaket og skaper en uakseptabel finish.
På den doble -kanals høyhastighets-vest-plastposemaskinen kan håndtaksstansen betjenes samtidig i begge kanaler. Tiden for stansing må synkroniseres nøyaktig med fremdriften av filmen, slik at håndtakssnittet senkes i nøyaktig posisjon i forhold til posen. Servo-drevne stanseaktuatorer tillater programmerbare håndtaksposisjoner uten mekanisk veksling, noe som gir raske spesifikasjonsendringer til forskjellige posestørrelser.
Trinn 4: Sideforsegling
Sideforsegling danner vertikale sømmer som skaper sylindriske former av poser fra flat film. Filmnettingshåndtaksåpninger - passert mellom et par oppvarmede tetningsstenger i hver bane. Stengene komprimerer kantene på filmen sammen mens de tilfører varme, noe som får polyetylen til å smelte sammen til en permanent søm.
Forseglingskvaliteten avhenger av tre variabler: temperatur, trykk og oppholdstid. Forseglinger må oppfylle riktig temperatur for den spesielle typen film som behandles-HDPE krever høyere forseglingstemperaturer enn LDPE, mens biologisk nedbrytbare filmer har egne temperaturvinduer. Utilstrekkelig temperatur eller trykk resulterer i svake forseglinger som svikter under behandlingen; overoppheting resulterer i "forbrenning" av membranen ved forseglingspunktet.
Lengden på oppholdet- hvor lenge filmen forblir komprimert mellom forseglingene- bestemmes av hastigheten på maskinens linjehastighet og bredden på forseglingen. Høyere hastigheter reduserer nedetiden med mindre det kompenseres av bredere stolper eller høyere temperaturer. Produsenten av dobbel-høyhastighets-vest plastpose må balansere disse variablene i begge baner samtidig, og opprettholde konsistent forseglingsstyrke i hele banens bredde.
Moderne maskiner bruker servo-kontrollerte tetningsstenger som dynamisk modulerer temperatur og trykk under produksjon for å kompensere for variasjoner i filmmåler, miljøforhold eller variasjoner i materialpartier.
Trinn 5: avskjæringer og sekker
Etter at sideforseglingen er avkjølt nok til å romme, går det kontinuerlige røret til forseglingsmembranen gjennom til den avskårne-stasjonen. Roterende kniver eller pneumatisk kutter går ned med angitte intervaller for å skille individuelle poser fra kontinuerlige bånd.
Kuttetidene må være nøyaktig synkronisert med kjølingen av sidetetningene. Å kutte for tidlig-før forseglingen avkjøles-kan føre til at forseglingen brytes før den krystalliserer helt. Moderne høyhastighetsutstyr bruker en prediktiv tidsalgoritme som tar hensyn til linjehastighet, filmtype og omgivelsestemperatur for å bestemme den optimale skjæreposisjonen i forhold til tetningsstangen.
Den doble-høyhastighets-vesten plastposemaskinen har to understasjoner samtidig, en i hver bane. kuttetidspunktet må være fasetilpasset slik at poser på begge kanaler kommer ut av maskinen med samme intervaller, slik at en enkelt stabel eller buntingstasjon kan håndtere utdata fra begge kanaler.
Trinn 6: Stabling, innbinding og produksjonshåndtering
Ferdig pose fjernes fra skjærebordet og overføres til transportsystemet for stabling eller stropping av utstyr. Høyhastighetsproduksjon produserer betydelige posevolum – nesten 25 000 poser per time for en maskin som produserer 400 poser per minutt på to baner. Det er ikke praktisk å betjene manuelt med denne hastigheten, så et automatisk utgangssystem er avgjørende.
Poser kan telles og stables i partier på 25, 50 eller 100 enheter for detaljemballasje eller i kontinuerlige bunter for bulktransport. Utgangssystemet til to-kanals høyhastighets-vest plastposeprodusenten må kunne håndtere to parallelle posestrømmer og ikke blandes mellom baner. Når den er riktig konfigurert, vildobbelkanals høyhastighets-vest plastposemaskinintegrerer denne utgangshåndteringen sømløst med oppstrømsformingsoperasjonene.
Synkroniserte driv- og kontrollsystemer
Den viktigste tekniske utfordringen for to--kanals høyhastighets-vest-plastposeprodusenten er å opprettholde perfekt synkronisering mellom de to kanalene. Dette krever en enhetlig kontrollstruktur for å koordinere alle aktuatorbevegelser.
Moderne enheter bruker programmerbare logiske kontroller (PLC)-systemer eller dedikerte bevegelseskontrollere for å generere synkroniserte pulstog for alle servodrifter. Hver bane har uavhengige plasseringstilbakemeldinger fra koderen på tetningsstenger, kuttere og stanser, men alle sjåfører refererer til en felles hovedkoder som setter en timingbase for hele maskinen.
Strukturen gjør at maskinen kan opprettholde bane til bane fasenøyaktighet innenfor en brøkdel av en millimeter, selv ved maksimal produksjonshastighet. Et enhetlig kontrollsystem forenkler også overgangen -- når du bytter til forskjellige posestørrelser, justerer operatøren parametere i kontrollsystemet i stedet for mekanisk å justere det individuelle drivsystemet.
Materialkompatibilitet og prosessering Windows
To-kanals høyhastighets-vest plastposemaskin som behandler et bredt utvalg av filmer, og hver har forskjellige behandlingskrav.
HDPE gir det høyeste forholdet mellom styrke og tykkelse, noe som gjør den til det beste valget for høy-vestvesker med laveste spesifikasjoner. HDPE krever høyere forseglingstemperaturer (vanligvis 260 grader til 290 grader) og et smalt behandlingsvindu. Temperaturkontrollsystemet til maskinen må opprettholde en streng toleranse for å oppnå konsistent forsegling uten å forringe filmen.
LDPE gir større fleksibilitet og bedre trykkbarhet. Den lavere forseglingstemperaturen (220 grader til 250 grader) gir en raskere syklustid, men krever nøye temperaturkontroll for å unngå "tilstopping", utilsiktet smelting av tilstøtende filmoverflater under for-behandling.
Med økende regulatorisk press på tradisjonell plast, blir biologisk nedbrytbare filmer inkludert PLA- og PBAT-blandinger mer vanlig. Disse materialene har andre termiske egenskaper enn tradisjonell polyetylen og krever vanligvis en reduksjon i linjehastigheter og modifikasjon av tetningsparametere. En godt-designet tokanals-høyhastighets-vest plastposeprodusent tilpasser seg disse materialene gjennom sitt programmerbare kontrollsystem.
Applikasjons- og markedsmiljø
Enheten produserer vestposer som betjener ulike sluttmarkeder. Dagligvarekjedene sto for det største antallet søknader, etterfulgt av landbruksmarkeder, nærbutikker og serveringsvirksomheter. Den doble-kanalkonfigurasjonen retter seg mot produsenter som betjener disse kontoene med høyt-volum, der produksjonsøkonomien favoriserer enheter med maksimal gjennomstrømning per maskintime.
Vestposen Produktdifferensiering kommer hovedsakelig fra filmfarge, posedimensjoner, håndtaksstørrelse og trykkdesign. Den doble-høyhastighets-vest-plastposeprodusenten tilpasser seg alle disse variasjonene innenfor det programmerbare spesifikasjonsområdet, noe som gjør den allsidig nok til å betjene flere kundesegmenter fra én produksjonslinje.
Konklusjon:
Den doble-kanals høyhastighets-vest-plastposeprodusenten kombinerer synkron dobbel-kanalstruktur, presis servo-kontrollert aktivering og integrert prosesskontroll for å realisere masseproduksjonen av vest-plastposer. Den fungerer i en koordinert sekvens: filmavvikling og flating, valgfri utskrift, håndtaksstempling, sideforsegling, avskjæring og automatiske utskriftsoperasjoner-alt synkronisert i to parallelle baner, omtrent dobbelt så mange som sammenlignbare enkelt-enheter. Investering i endobbelkanals høyhastighets-vest plastposemaskinkrever nøye evaluering av filmtyper, utgangsmål og operatørferdighetsnivåer.
Å forstå denne operasjonssekvensen kan avklare hvorfor valg av utstyrskonfigurasjon er viktig for en produksjonsplan. Maskinens gjennomstrømningsfordel, overgangsfleksibilitet og materialkompatibilitet bestemmer hvilken type produksjon den er best egnet for, slik at produsentene kan tilpasse utstyrskapasiteten til deres spesifikke produkt- og kvantitetskrav.
Kilde:
Tekniske dokumenter for behandling og pakking av mekanisk polyetylenfilmbehandling for industriell emballasje
-Ingeniørforskning på varmeforseglingsmekanismer i emballasjeapplikasjoner
-Studie om produksjonsprosess for registrering av fleksografisk trykk og filmoverflatebehandling av polyetylensubstrater