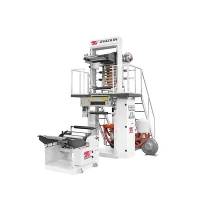
I følge smelteteorien om plast er ekstruderskruen til en plastfilmblåsemaskin delt inn i tre seksjoner: fôrdelen, smeltedelen og homogeniseringsseksjonen. På slutten av fôrdelen, når du går inn i smeltedelen, i henhold til smelteorien, bør temperaturen være smeltestrømningstemperaturen. Smeltestrømningstemperaturene til forskjellige blåse filmharpikser er som følger:
Temperaturkrav for fôrdelen:
Ved innløpet til fôrdelen av plastfilmblåsemaskinen, bør temperaturen holdes relativt lav for å forhindre at harpiksen tetter innløpet på grunn av den viskøse strømmen. I tillegg, ettersom harpiksen kontinuerlig komprimeres i fôrdelen, bør luft utvist fra innløpet. Avhengig av maskinens struktur, kan fôrinntaket til plastfilmblåsemaskinen ikke være elektrisk oppvarmet, men varmen overføres gjennom tønnen; Temperaturen ved innløpet er rundt 50-90 grader Celsius.
Dette bestemmer temperaturområdet for fôrdelen. Innløpstemperaturen er 50-90 grader Celsius, og endetemperaturen er lik smeltepunktet eller smeltestrømningstemperaturen; Temperaturen i dette avsnittet kan settes for lineær oppvarming.
Temperaturkrav for smeltedelen:
I begynnelsen av smeltedelen må temperaturen på plastfilmblåsemaskinen nå smeltestrømningstemperaturen for harpiksen for å smelte. For krystallinske harpikser er smeltestrømningstemperaturen lik smeltepunktet. Siden det smeltede laget kontinuerlig komprimeres og øker i tykkelse, må temperaturen kontinuerlig økes for å endre lengden på harpiksmolekylkjedene. Polymerer med forskjellige termiske kinetiske energier smelter etter hverandre. Derfor, etter å ha bestemt temperaturen ved slutten av smeltesonen til plastfilmblåsemaskinen, kan temperaturprofilen for de andre seksjonene (øvre og midtre deler) bestemmes basert på en lineær temperaturøkning.
Temperaturkrav for homogeniseringssonen:
I homogeniseringssonen homogeniserer plastfilmblåsemaskinen først og fremst og homogeniserer det smeltede materialet under konstant trykk og temperatur. Temperaturen i denne sonen kan holdes konstant, eller litt høyere enn temperaturen i enden av smeltesonen (ca. 2-5 grader Celsius).
For filmblåsing skal temperaturen ved dysehodet til plastfilmblåsemaskinen være relativt lav, men ikke under smeltestrømningstemperaturen, for å lette filmdannelse og normal blåsing. Det smeltede materialet som forlater matrisen, skal ha en viss viskositet for å forhindre sprekker eller kollaps. Generelt er denne temperaturen 10-30 grader Celsius lavere enn temperaturen ved slutten av homogeniseringssonen; Temperaturfallet fra homogeniseringssonen til mathodet kan betraktes som isotermisk.
Temperaturkontrollpunkter for plastfilmblåsingsmaskiner:
1. Ulike harpikser har forskjellige optimale blåsetemperaturer.
2. Selv for samme harpiks vil forskjellige karakterer og smeltestrømningsindekser ha forskjellige optimale blåsetemperaturer. Høyere smeltestrømningsindekser indikerer bedre flytbarhet og lavere nødvendige temperaturer.
3. For samme harpiks krever forskjellige filmtykkelser forskjellige blåsetemperaturer; Tykkere filmer kan produseres ved høyere temperaturer.
4. En litt høyere temperatur ved die -åpningen kan redusere viskositeten og forbedre produksjonseffektiviteten.