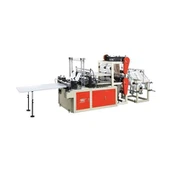
Ved produksjon av store-volum av plastposer er hvor mange poser du får fra hver maskins gulvplass hovedtallet som avgjør kostnaden per pose. Så ato linjers bagproduksjonsmaskinløser dette problemet ved å sette to separate produksjonsbaner ved siden av hverandre. Deretter dobler den produksjonen fra én maskinramme, én arbeider og ett sett med filmruller. Å forstå hvordan denne doble-kanalarkitekturen fungerer-og hvor den skaper genuin effektivitet kontra hvor enkelt-kjørebanemaskiner fortsatt er å foretrekke-hjelper produksjonsledere og utstyrsspesifisatorer med å ta grunnfestede anskaffelsesbeslutninger.,

Kjernearkitektur: Hva gjør det til "to linjer"
Arrangementet med to-baner i hjertet av en posemaskin med to linjer forstås best ved å sammenligne den med alternativene. Den nærmeste konkurrenten er en to-stasjonsmaskin-ett filmnett, to alternerende formingshoder. Tilnærmingen med to-baner kjører to separate filmnettverk parallelt, noe som fundamentalt endrer avveiningene- av gjennomstrømming og kompleksitet.
Den definerende egenskapen til en posefremstillingsmaskin med to linjer er tilstedeværelsen av to parallelle filmavviklings-, matings- og forseglingskanaler som opererer samtidig i en maskinkropp. Hver bane opererer uavhengig, og det er derfor denne konfigurasjonen noen ganger kalles et dobbel-system for bagproduksjon. I stedet for å kjøre en rask filmbane og kutte den i to ved utgangen, opprettholder maskinen to uavhengige filmbaner fra avviklingsstasjonen gjennom forseglings--og-klippesonen.
Hver bane trekker fra en dedikert avviklingsstasjon montert på samme akselenhet. Film leveres i rullform, typisk 500–1000 mm i bredde per bane, og tres individuelt gjennom hver banes spenningskontrollsystem før den konvergerer ved tetningsstasjonen. På det tidspunktet fortsetter de to parallellbehandlede banene gjennom delte kutte- og oppsamlingsmekanismer.
Denne arkitekturen er viktig fordi den unngår ubalansene i kryss-nettspenningen som oppstår når et enkelt brednett blir bedt om å mate to posebredde-seksjoner samtidig. Uavhengig banespenningskontroll-vanligvis via magnetisk brems eller danser-armtilbakemelding-holder hver filmbane stabil og forutsigbar, noe som direkte oversetter seg til strammere dimensjonstoleranser på ferdige poser.
Hvordan maskinen fungerer: trinn for trinn
Trinn 1 - Filmavvikling og spenningskontroll
To filmruller er montert på en dobbel-avviklingsbrakett med aksel ved mateenden av maskinen. Standard rullkjernediametre er 76 mm (3-tommer) eller 152 mm (6-tommer), med rullebredder som vanligvis varierer fra 400–1200 mm avhengig av posestørrelsene som produseres.
Mens maskinen går, trekkes film av hver rull og føres gjennom en danser-armenhet eller en belastnings-cellespenningskontroller som kontinuerlig justerer bremsemomentet. For HDPE-film-er et materiale som-trekker betydelig inn under ekstrudering-av avgjørende betydning; variasjon utover ±10 % av settpunktet forringer posens flathet og forseglingskonsistens direkte.
Automatisk tårnavvikling tillater kontinuerlig produksjon uten stopp for rulleskift. Etter hvert som en rull tømmes, indekserer tårnet for å bringe støtterullen på plass mens skjøtebåndet pre-påfører lederen på den løpende banen, vanligvis med mindre enn 3 meter film tapt per skjøt.
Trinn 2 - Filmutflating og styreskinnemating
Hver bane dirigerer filmbanen gjennom et sett med flatere-par med gummibelagte-ruller som fjerner krøller som oppstår under viklingen-og deretter gjennom kantføringssystemer som sentrerer banen i forhold til banens mekaniske referanse. De fleste industrimodeller i denne kategorien bruker ultralyd- eller infrarøde kantdetektorer som går tilbake til en servo-kontrollert kantstyreaktuator, og opprettholder sideposisjon innenfor ±0,5 mm.
Støtfolding, hvis målposen inkluderer sidekiler, utføres på dette stadiet av en kileplate som pre-folder filmkantene innover før banen når forseglingssonen.
Trinn 3 - Varmforsegling
Begge banene fortsetter til varmeforseglingsstasjonen, hvor et par oppvarmede forseglingsstenger-en for hver bane-påfører kontrollert temperatur og trykk over filmen for å danne posens langsgående forsegling og toppkant.
Forseglingsparametrene varierer etter filmtype:
HDPE: Forseglingstemperatur 130–160 grader, tetningstrykk 0,3–0,5 MPa, holdetid 0,2–0,5 s
LDPE: Forseglingstemperatur 110–140 grader, tetningstrykk 0,2–0,4 MPa, holdetid 0,2–0,4 s
LLDPE: Forseglingstemperatur 115–145 grader, tetningstrykk 0,2–0,4 MPa, holdetid 0,2–0,5 s
BOPP: Forseglingstemperatur 130–165 grader, forseglingstrykk 0,3–0,5 MPa, holdetid 0,3–0,6 s (trenger CPP eller tetningsbelegg for en ren forsegling)
Så doble-forseglingsstenger er på separate temperaturkontroller. Deretter kan hver bane stilles inn for en annen filmtype dersom produksjonsplanen trenger raske vekslinger mellom posetyper.
Trinn 4 - Hot Cutting and Punching
Etter forseglingen kutter og skiller en varm wire eller varm kniv samtidig individuelle poser langs den nederste forseglingslinjen mens den perforerer den kuttede kanten for enkel avrivning.- Utstansings-dimensjonen-posens høyde-er servo-styrt og justerbar på HMI uten mekanisk omstilling.
For t-skjorteposer kutter en andre stansestasjon hånd-hullet i den øvre delen av posen ved hjelp av en matchende stålstokkmatrise. Denne stasjonen kjører vanligvis med samme syklushastighet som forseglings-/skjærestasjonen, synkronisert via et enkelt PLS-program.
Trinn 5 - Telling, stabling og innsamling
Ferdige poser fra begge baner transporteres til et sentralt oppsamlingsbord eller automatisk-bagasjestasjon. En fotoelektrisk teller stemmer overens med utdata for kjørefelt, slik at operatører kan verifisere at begge kanalene kjører med tilsvarende hastigheter-en nyttig kvalitetssjekk, siden divergens mellom kjørefelthastigheter signaliserer et problem med filmbane på den etterslepende siden.
Posene er vanligvis stablet i pakker på 25, 50 eller 100 og sikret med et gummibånd eller auto-hylse før de transporteres til pakkeområdet.
Produksjonsberegninger: To linjer vs. Enkeltlinje
| Parameter | Enkel-maskin | To-banemodell |
|---|---|---|
| Typisk utgang | 60–120 sekker/min/bane | 100–200 poser/min (kombinert) |
| Filmbreddeområde | 400–800 mm | 400–1200 mm per bane |
| Posens breddeområde | 200–500 mm | 150–600 mm per bane |
| Posens lengdeområde | 200–800 mm | 200–800 mm |
| HDPE tykkelsesområde | 0,008–0,025 mm | 0,008–0,030 mm |
| Operatørkrav | 1 person | 1–1,5 personer |
| Gulvplass | 3–4 m² | 5–7 m² |
| Typisk strømtrekk | 6–10 kW | 12–18 kW |
Data kompilert fra offentlig tilgjengelige industriutstyrsspesifikasjoner og publiserte tekniske vurderinger av fleksible emballasjeproduksjonssystemer.
Den kombinerte ytelsesfordelen er omtrent 1,6–1,8× en sammenlignbar enkelt-maskin i stedet for en ren 2×, fordi hver bane deler den samme strømforsyningen, kontrollsystemet og operatørens oppmerksomhet. Effektivitetsgapet blir mindre under vekslinger: Designet med to-felter krever uavhengig kjørefeltsjustering for forskjellige sekkbredder, noe som kan legge til 15–30 minutter per SKU sammenlignet med det enklere mekaniske oppsettet på enkelt-utstyr.
Vanlige filmtyper og deres forseglingsadferd
Dette utstyret er kompatibelt med de fleste fleksible emballasjefilmer som brukes i poseproduksjon:
HDPE (polyetylen med høy-densitet) - Det dominerende materialet for vareposer. Det gir høy strekkfasthet i forhold til tykkelse, god fuktsperre, og et relativt bredt tetningsvindu. Den primære behandlingsutfordringen er å administrere materialets minne-HDPE-poser har en tendens til å krølle seg ved forseglingskanten hvis kjøletiden etter forseglingen er utilstrekkelig.
LDPE (polyetylen med lav-densitet) - Dette materialet er mykere og mer gjennomsiktig- enn HDPE. Så den brukes til produksjonsvesker og lette bærevesker. Den lavere forseglingstemperaturen bruker mindre energi per pose. Men tykkelsesområdet er smalere, så endringer i filmtykkelse har en større effekt på forseglingens stabilitet.
LLDPE (lineær polyetylen med lav-densitet) - Dette materialet gir bedre rivestyrke og tetningskvalitet enn LDPE. Så det er det beste valget for vesker som bærer tyngre last. Forseglingens starttemperatur er lavere. Så dette kan forbedre ytelsen på maskiner som ikke har mye varme fra tetningsstangen.
BOPP (biaksialt orientert polypropylen) - Brukes til trykte vesker og matemballasje der klarhet og utskriftskvalitet er viktig. BOPP har en høyere forseglingsinitieringstemperatur og krever et forseglingslag (typisk CPP-ko-ekstrudering eller akrylbelegg) for å oppnå pålitelige varmeforseglinger. På denne typen utstyr med to-felter gir dette mer kompleksitet til kjørefeltoppsettet.
PLA (polymelkesyre, biologisk nedbrytbar) - I økende grad spesifisert i regioner med engangs-plastforskrifter. PLA-forsegler ved lavere temperaturer (100–120 grader) enn konvensjonelle polyolefiner, men er mer følsom for overoppheting-over 140 grader fører til at filmen kleber seg og rives i stedet for å forsegle. Maskiner med presise temperatur PID-kontrollere og kortere oppholdstider håndterer PLA mer pålitelig.
Nøkkelkomponenter og undersystemer
Å forstå de kritiske undersystemene hjelper når du spesifiserer en maskin eller diagnostiserer ytelsesproblemer:
Servodrivsystem: Høyere-modeller bruker en separat servomotor for hver banes filmmatings- og kuttesyklus. Så de erstatter de gamle mekaniske kamsystemene på eldre maskiner. Servokontroll lar deg endre poselengde i millimetersteg gjennom HMI-en uten å stoppe maskinen. Så dette er et stort pluss når du har bestillinger med stramme størrelsesbegrensninger.
PLS og HMI: Kontrollsystemet sørger for at banene jobber sammen, kjører turret-avviklingssekvensen, sporer produksjonstall og lagrer alarmhistorikk for å fikse problemer. De fleste nye maskiner bruker Siemens eller Delta PLC-kjerner med berøringsskjerm-HMI-er. Og disse HMI-ene kan lagre oppskriftsinnstillinger for opptil 99 posetyper.
Temperaturkontroll for tetningsstang: Hver tetningsstang har uavhengig PID-temperaturregulering. Baroverflatens flathet-opprettholdt innenfor ±0,02 mm over forseglingsbredden-er like viktig som temperaturnøyaktighet; en skjev stang skaper inkonsekvent tetningstrykk langs bredden, noe som fører til sporadiske delamineringsfeil.
Film auto-skjøtetårn: Avviklingsstasjonen for revolver med automatisk-skjøteevne er den høyeste-verdiøkningen- for produksjon av høye-volum. Uten den krever hvert rullbytte at en operatør stopper maskinen, trer den nye filmen og starter på nytt-og taper effektivt 3–5 minutters produksjonstid hvert 30.–60. minutt, avhengig av rullelengden.
Vedlikeholdsprioriteter
Å betjene en to-linjers bagproduksjonsmaskin på tvers av flere skift utsetter maskinens komponenter for kontinuerlig stress som en lett belastet enkeltskiftsoperasjon aldri ville møte. For utstyr som kjører tre skift, har følgende vedlikeholdsoppgaver størst innvirkning:
Inspeksjon av tetningsstangens overflate ukentlig - overflateriper eller avleiringer reduserer varmeoverføringen og forårsaker tetningssvakhet. Skift ut eller legg ut delen på nytt når slitasjen er mer enn 0,05 mm.
Kalibrering av spenningskontroller én gang i måneden - danser-armfjærer og belastningsceller endres over tid. Så kalibrer dem på nytt mot en kjent referansefilm. Da holder dette posestørrelsene stabile.
Girkasseoljenivå og kvalitet som produsenten sier - de fleste industrielle girkasser trenger oljeskift hver 2000. time.
Bladsliping hver 40.–80. produksjonstime for systemer med varme kniver/skjæretråder - sløve blader øker kuttestøyen, øker skrothastigheten og øker slitasjen på ambolten.
Kantledersensorrengjøring ukentlig - blekktåke og støv fra trykt film samler seg på det infrarøde emitter/detektorparet, noe som forårsaker falsk kantsporing og sideveis drift.
Når du skal velge denne konfigurasjonen
Konfigurasjonen med to-felt er økonomisk fornuftig når de fleste av følgende betingelser gjelder:
Ordrevolumet overstiger 500 000 poser per SKU årlig
Posebredden er under 450 mm per bane (bredere poser kan overskride maskinens banebreddespesifikasjon)
Filmtypen er konsistent på tvers av bestillinger (minimerer frekvensen av filskifte)
Gulvplassen er begrenset, og en ekstra frittstående maskin er ikke mulig
Arbeidskostnader per skift gjør det lønnsomt å optimalisere gjennomstrømming for én-operatør
En enkelt-maskin er fortsatt det beste valget for jobbbutikker som håndterer hyppige korte kjøringer med store variasjoner i posebredden, eller for anlegg som produserer spesialposer (f.eks. pesticid-kvalitets tunge-tykkelses-HDPE, multi-materialelaminater) som krever nærmere individuell oppmerksomhet under oppsett.
Ofte stilte spørsmål
Hva er forskjellen mellom denne maskinen og en to-maskin?En to-stasjonsmaskin har én filmbane, men to formings-/skjærehoder som veksler i en offset-syklus, slik at en stasjon kan kutte mens den andre mater. En posefremstillingsmaskin med to-baner behandler to uavhengige filmbaner samtidig, noe som nesten dobler den effektive gjennomstrømningen i en enkelt maskinkropp.
Kan begge banene kjøre forskjellige posebredder samtidig?Ja, hvis maskinen har uavhengige servo-styrte filmguidesystemer per bane. Hver bane kan stilles inn til en forskjellig posebredde innenfor maskinens spesifikasjonsområde, selv om dette krever separate oppskriftsparametere og nøye kantføringsjustering.
Hvilken filmtykkelse kan denne maskinen håndtere?De fleste industrielle tofeltsmodeller håndterer filmmålere fra 0,008 mm (8 mikron) til 0,030 mm (30 mikron), og dekker hele spekteret av standard HDPE-, LDPE-, LLDPE- og BOPP-posefilmer. Tykkere målere kan kreve reduserte linjehastigheter for å opprettholde forseglingskvaliteten.
Hvordan håndterer maskinen trykt film?Fotoelektriske trykk-merkesensorer montert før forseglingsstasjonen oppdager registreringsmerker trykt på filmbanen. Servodrivsystemet bruker disse merkene for å synkronisere kutteposisjonen i forhold til det trykte mønsteret, og opprettholder registrering innenfor ±1,0 mm på de fleste kjøringer.
Hva er den typiske overgangstiden mellom posestørrelser?Planlegg 30–60 minutter for mekaniske breddebytter (reposisjonering av kjørefeltdeler, justering av tetningsstangens bredde). Servo-drevne maskiner som bare krever parameterendringer på HMI gjennomfører vanligvis en størrelsesbytte på 10–20 minutter.
Referanser
Emballasjeteknologi og ingeniørhåndbok, 4. utgave - Fleksible emballasjefilmer: egenskaper, forsegling og barriereegenskaper
Journal of Plastic Film & Sheeting - "Thermal Sealing of Polyolefin Films: Temperature-Pressure-Dwell Interactions in Industrial Bag Production"
Fleksibel emballasjeverden - "Dual-Lane Bag Production: Throughput Economics and Operational Considerations"
Industrial Packaging Systems Review - "Servo-drevet indeksering i høy-utstyr for produksjon av poser og poser"
Society of Plastics Engineers (SPE) - Technical Papers Archive: Film Extrusion and Converting Processes, Sealing Technology Section